


先看汽车零配件焊接的用气特征。零配件涵盖薄板、厚板多种规格,焊道层次不同,电流差异明显。薄板件采用偏小电流,熔池窄小,所需保护气量有限;厚板件电流提升,熔池摊开,保护需求上升。固定流量供气按工位峰值工况设定,低电流阶段送出的气体明显超出熔池需求,这部分超额气体没有参与保护,直接散逸。汽车零配件焊缝数量多、单道焊接时间短,低电流区间的超额供给累积起来,是节气空间的主要落点。
再看运动节拍的角度。焊接过程中,焊枪在焊缝之间移动、工件换位、夹具转换,这些时段电弧熄灭,不存在熔池,固定供气依旧维持设定流量排放。汽车零配件产线节拍紧凑,启停频繁,空走时段的持续排放占比偏高,构成节气空间的另一个落点。批量生产中空走和低电流时段叠加,气体消耗总量被明显抬高。
节气不能放松对焊缝质量的要求。汽车零配件焊接焊缝承担结构连接作用,气孔、夹渣类缺陷会削弱连接强度,返修成本远高于节省的气体。保护气不足会让空气侵入熔池,诱发气孔缺陷;供气过量又会扰动熔融金属,影响成型。WGFACS节气设备在动态调节中保留供气下限,介质流量不会低于维持熔池防护的最低标准,电弧全程保持稳定的气体屏蔽环境,基础防护不受影响,起弧、收弧阶段供气时序稳定。改造完成后安排试板焊接,结合外观检查和探伤确认焊缝状态,符合工艺要求后投入批量生产。
设备的接入方式适配汽车零配件焊接工位条件。设备本体紧凑,串接在保护气管路中,安装在气源柜周边或机器人基座区域,不影响工位原有布局。信号线路对接焊机电流采集端口,获取实时工况用于调节,机器人运动程序、焊接参数都不需要改动。工件换型后焊接参数变化,设备依靠电流信号自主调节,不需要为每种工件单独设定供气参数,减少现场调试。多台库卡机器人并线作业的产线,逐台配置设备,每套独立采集对应焊机的电流信号,互不干扰,车间根据生产安排分批加装。
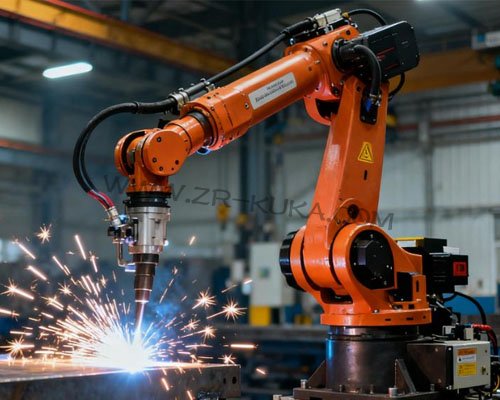
库卡机器人汽车零配件焊接工位配置WGFACS节气设备,落实按需供给,电流大则多,电流小则少,混合气输出贴合批量焊接节拍紧凑、电流跨度大的工况特点,空走、换位阶段控制介质释放。零配件焊缝成型维持既定工艺规范,保护气消耗量得到管控,工位介质成本下降,节气效果在汽车零配件焊接生产里落地显现。