




车架焊接的工艺复杂性,让固定供气模式的资源浪费问题被持续放大。常规零部件焊接工况相对单一,板材厚度统一、施焊节奏规整,而车架整体结构错落,不同部位构件厚度、焊缝长度、熔深需求存在明显差异。主梁厚板对接位置需要大电流实现熔透,热输入强度高、熔池受热面积大,高温金属暴露时间更长;边角搭接、表层整形、细微焊缝修饰工序,焊接电流会大幅下调,熔池体积收缩,所需防护气量随之减少。固定参数供气以厚板极限工况为基准设定全程流量,适配高强度焊接需求的同时,在大量轻载焊接时段形成气量过剩,多余保护气体无法参与熔池防护,持续向外散逸,形成长期隐性损耗。
车架自动化焊装的作业节奏,进一步加剧了气体浪费的体量。库卡机器人车架焊接程序包含大量轨迹切换、工件换位、工装对位、层间冷却的间歇流程,整套作业循环中,有效电弧施焊时长占比有限,其余时段均处于电弧熄灭状态。熔池在断电后快速冷却凝固,金属氧化风险消失,无需保护气体持续覆盖防护。传统气路系统不具备工况识别能力,设备整机通电运行期间始终保持恒定出气,无数次短暂间歇时段的耗气量叠加,构成车架工位总气耗的重要组成部分。这类损耗长期被车间忽略,单纯依靠人工调压、定时关阀的管控方式,无法匹配机器人高速自动化作业节奏。
车间针对车架焊接的传统降耗方式,始终存在提质与降本无法兼顾的矛盾。部分产线为压缩气体开支,统一调低管路供气流量,这类粗放调整会直接破坏厚板焊接的防护条件。主梁厚板熔透焊接过程中,气量不足会造成气层覆盖不完整,空气当中的氧氮杂质侵入熔池,导致焊缝内部出现气孔、夹渣缺陷,探伤检测合格率下降,工件返修量大幅增加。返修作业耗费的工时、物料成本,抵消气体节约带来的收益。保持原有供气参数则只能承受高额耗材支出,车架焊装长期陷入高消耗、无优化的生产状态,精益降本难以落地。
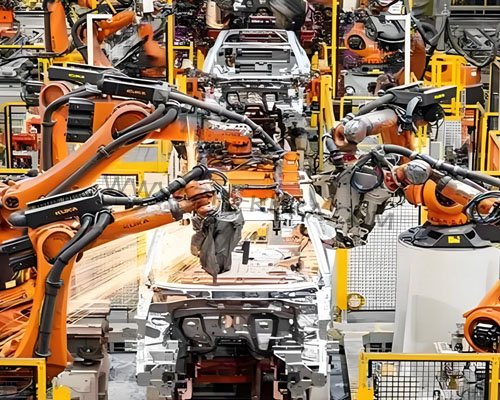
面对车架厚板主梁熔焊作业的高负荷工况,装置自动提升保护气体输出体量。大电流熔透模式下,电弧热穿透深度大,熔池熔融范围广,高温金属抗干扰能力弱,极易受车间空气影响产生氧化缺陷。动态提升的气量可以在电弧与熔池外围形成完整致密的惰性防护层,稳定电弧燃烧状态,减少焊接飞溅,保障厚板焊缝熔合密实、力学性能达标。气量提升幅度严格贴合当下电流负荷与熔池规模,仅补充工艺刚需气量,不存在多余输出浪费,兼顾防护品质与用气效率。
车架表层修饰、薄板搭接、边角补焊的轻载工况中,装置同步回落供气流量。低电流施焊状态下熔池体积小巧,冷却速度快,适度精简后的气量足以完成全程防护,持续阻隔空气接触焊缝表层。精简后的气流压力更加柔和,不会冲击浅层熔融金属,有效规避车架薄板位置变形、焊道纹理紊乱、局部塌陷等工艺问题,保障整车焊缝外观平整、色泽均匀,杜绝氧化色差瑕疵。
针对车架焊接高频出现的工序间歇,装置可识别电弧启停状态,及时切断主供气通路。管路内部留存微量正压,能够阻挡车间粉尘、水汽倒灌污染焊枪喷嘴与管路,保证下次起弧气流洁净稳定。机器人重新进入施焊状态时,WGFACS节气装置瞬时匹配实时电流参数输出对应气量,起弧瞬间即可形成完整防护气层,杜绝起始段焊缝缺气缺陷,保障整条焊缝成型一致性。整套调控流程全程自动化运行,无需人工干预,适配库卡机器人车架焊装高节拍、连续化的生产模式。
节气装置所有调控逻辑均围绕车架焊接工艺标准搭建,不会为缩减耗材刻意压缩工艺必需的防护气量,全程保障车架焊缝探伤合格率、结构强度、外观品质不变。动态供气模式剔除轻载施焊、工序间歇两大核心无效耗气场景,让保护气体仅作用于真正需要防护的焊接时段。经过大量车架焊装工位落地验证,搭载WGFACS节气装置的库卡机器人产线,整体用气消耗得到显著精简,工艺稳定性持续保持,有效降低车架生产的耗材运营成本,推动车辆焊装工序向精益化、低耗化方向升级。