



焊接作业的电弧状态会跟随焊缝位置、板材厚度发生变化,焊接电流随工艺需求产生波动,不同阶段对保护气的需求量存在明显差别。传统供气方案不识别电弧电流变化,全程维持同一流量,薄板焊接、短焊缝焊接时,不需要大流量保护气,多余气体持续输送,造成不必要的消耗。厚板多层多道焊的区间,电弧热量更高,熔池面积更大,需要充足的保护气隔绝空气,避免焊缝出现气孔、氧化缺陷。WGFACS节气装置读取焊接回路的电流信号,跟随电流的实时变化调整气体输出量,贴合熔池在不同焊接阶段的防护需求。
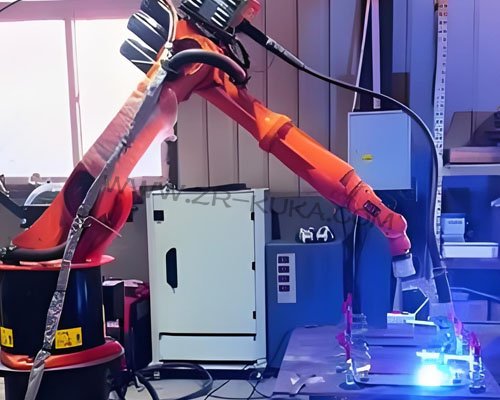
节气装置接入库卡焊接工作站的流程不需要对机器人本体、焊机主体做改动,仅在原有气体管路中间完成加装,对接信号采集线路即可投入使用。现场施工的工作量偏小,工位停机改造的时间不会过长,能够降低改造对车间生产计划带来的干扰。装置接入之后,原有焊接工艺参数可以保留,操作人员不需要重新学习复杂的操作逻辑,日常的机器人示教、程序调试工作维持原有习惯,生产人员上手的门槛不高。
不同工件的焊接任务,对应的电流区间存在差异,WGFACS节气装置可以依托现场焊接工况完成参数调校,适配车间内多种工件的焊接生产。针对薄板小件的连续焊接,焊接电流偏低,装置维持较低的气体输出水平。切换到厚板工件焊接,电流提升,装置自动上调气体流量,保障熔池的防护效果。整套调节逻辑依托焊接电流本身的变化完成,不需要人工在每次换产时手动调节气体阀门,减少人工干预带来的流量设置偏差。
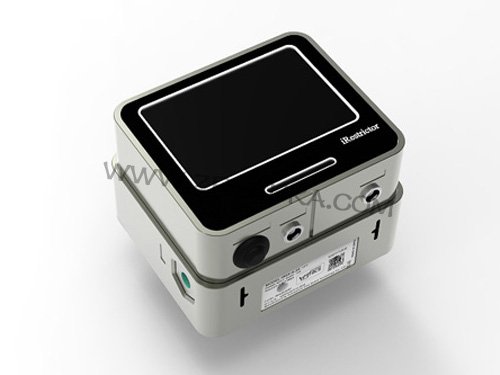
保护气的供给调整,始终以焊接质量作为基础,气量的动态变化只适配电弧的实际需求,不会为了减少气体消耗压缩熔池防护所需的最低气量。焊缝的各项检测指标,包括气孔、氧化、力学性能等,维持工艺标准要求,不会因为节气装置的启用出现波动。车间在完成装置安装之后,需要选取典型工件开展小批量试焊,确认焊缝质量稳定,再全面投入批量生产。
自动化弧焊车间的耗材管控,气体消耗是容易被忽略的部分,依靠WGFACS节气装置实现按需供给,电流大则多,电流小则少,把气体输出和焊接电弧工况绑定,削减闲置时段和低电流阶段的多余气体排放。库卡机器人工作站的生产节拍不会受到装置的影响,焊接质量保持稳定,气体消耗得到有效管控,车间生产运营的压力得到缓解。