


板材坡口成型状态改变电弧热量传递走向,厚板对接坡口需要更高热输入实现熔透,电弧能量提升后熔池向外延展,高温金属暴露区域扩大,需要更多氩气覆盖熔池表层。薄板搭接焊接采用偏低电流,熔融金属范围收缩,维持保护效果所需氩气量随之降低。固定流量供气很难适配这类动态变化,阀门开度调大,薄板加工阶段大量氩气直接散落在工位空间。阀门开度调小,厚板焊接阶段气层覆盖不足,焊缝表层出现氧化痕迹。氧化缺陷带来返修工序,占用生产节拍,额外消耗打磨耗材,车间很难在工艺管控和耗材成本之间找到合适的平衡点。
氩气经由焊枪喷嘴喷出,只有电弧和熔池附近流动的气体可以起到保护作用,向外扩散的其余气体无法改善焊接质量。库卡机器人运行焊接程序,焊枪沿着工件表面移动,电弧会出现短暂停顿,程序跳转瞬间电弧熄灭,枪嘴金属部件依旧保持较高温度,少量氩气覆盖可以避免高温金属接触空气氧化。传统管路缺少动态调控能力,维持固定流量输出,电弧中断间隙持续释放氩气,这部分气体直接散入车间环境,形成持续的资源损耗。WGFACS氩气节省装置依靠电流信号识别电弧工作状态,电弧燃烧阶段匹配对应气量,电弧中断时段下调供气水平,减少非焊接时段气体向外排放。
WGFACS氩气节省装置与库卡弧焊机器人系统对接,原有机器人运动程序无需改动,焊接轨迹、起弧收弧时序维持原有设定。管线对接完成之后,设备采集焊机输出的电流信息,电流数值变化转化为阀体开度的调节指令。电流数值上升,阀体开度增加,氩气输出量提升,满足大熔池的屏蔽需求。电流数值回落,阀体开度收窄,氩气输出量降低,保持熔池表层稳定气层。整套调控逻辑跟随电弧实时状态变动,人工预先设定单一固定流量的操作不再需要执行,适配车间多规格工件轮换加工的生产模式。频繁换产的工位,运维人员不用反复手动调节供气阀门,降低现场操作负担。
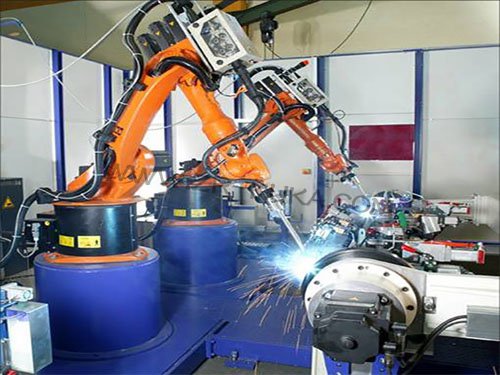
弧焊工位现场存在金属粉尘、焊接烟气,飞溅物持续冲击设备外壳,阀体与信号采集模块需要稳定的防护结构。WGFACS氩气节省装置主体结构适配弧焊工位的现场条件,外部壳体阻挡焊渣直接接触内部元器件。日常巡检只需要查看管路接头位置有没有气体泄漏,清理设备表面积存的粉尘,保障信号采集线路保持稳定连接。运维工作量维持在较低水平,不会给车间班组增加过多检修任务。
气量输出的平稳状态会影响熔池成型效果,气量快速波动会干扰熔融金属状态,带来焊接瑕疵。WGFACS氩气节省装置内部阀体响应节奏适配弧焊作业的变化速度,电流变化触发流量调整的过程平缓,不会出现气量骤增骤减。大电流焊接阶段氩气供给充足,熔池表层气层保持稳定,阻挡空气侵入熔融金属。小电流焊接阶段降低气体输出,气层依旧覆盖熔池区域,不会出现保护失效。收弧阶段保留短时供气,焊缝收尾位置的高温金属得到气体保护,降低弧坑氧化的发生概率。
过量喷出的氩气会在喷嘴周边形成紊乱气流,气流扰动会将空气带入熔池周边,破坏气体保护效果。WGFACS氩气节省装置按照熔池实际保护需求输出氩气,喷嘴喷出的气流状态更为平稳,减少紊流带来的工艺干扰。合理的气量输出弱化气流冲击对熔融金属的扰动,焊缝外观成型保持稳定,减少气流异常引发的焊接瑕疵。稳定的保护条件,降低不同工件之间焊缝品质的波动。
库卡弧焊机器人工位部署WGFACS氩气节省装置之后,氩气消耗水平出现明显下降。车间维持既定的焊接品质标准,依托工况变化动态控制氩气输出,适配库卡弧焊机器人自动化作业的特点。产线连续作业过程中,气体消耗跟随电弧实际需求变化,固定供气模式带来的气体流失得到控制,车间在不影响产品焊接品质的前提下管控耗材投入。